Wie variiert die Beschichtung an einzelnen Stellen, und was sagen uns diese Unterschiede über den Prozess aus?
Anknüpfend an unseren Überblick über die EMG SOLID®-Produktfamilie konzentriert sich dieser Artikel auf EMG SOLID® LAB. Das System bringt die laserinduzierte Fluoreszenz ins Labor, um die Probenbewertung, Untersuchungen zur Beschichtungsverteilung sowie die Entwicklung von Schmier- und Oberflächenbehandlungsverfahren zu unterstützen.
Von der Produktionsüberwachung zur gezielten Probenanalyse
Kontinuierliche Messungen und Laboranalysen decken unterschiedliche Aspekte der Qualitätssicherung ab. Inline-Systeme analysieren den Auftrag der Beschichtungsschicht, während das Band die Anlage durchläuft, und helfen den Bedienern so, Veränderungen während der Produktion zu erkennen. Labormessungen ermöglichen die Untersuchung ausgewählter Materialproben unabhängig vom Anlagenbetrieb.
Dies ist nützlich, wenn ein vermutetes Schmierproblem untersucht, Proben vor und nach einer Prozessanpassung verglichen oder eine neue Material-Schmiermittel-Kombination bewertet werden sollen. Bei Stahl- und Aluminiumverarbeitern stammen typische Proben aus dem Walzen, Verzinken, Längsschneiden oder anderen Bandbehandlungsvorgängen.
Eine zentrale Frage ist oft, ob ein durchschnittlicher Beschichtungswert die Oberfläche angemessen beschreibt. Zwei Proben mit ähnlichen Gesamtauflagengewichten können unterschiedliche lokale Verteilungen aufweisen. Messungen an definierten Positionen können dabei helfen, Bereiche mit geringeren oder höheren Schmierstoffmengen zu identifizieren und liefern zusätzliche Informationen zur Untersuchung von Umform- oder Beschichtungsproblemen.
Laborergebnisse müssen jedoch im Zusammenhang mit der Probeentnahmemethode interpretiert werden. Ausgewählte Messpositionen beschreiben die untersuchten Bereiche; sie geben keinen Aufschluss über den Beschichtungszustand eines gesamten Coils. Ihr Wert liegt darin, spezifische Fragen zu beantworten und die Ergebnisse mit den entsprechenden Produktionsbedingungen in Verbindung zu bringen.
Fluoreszenzmessung und anwendungsspezifische Kalibrierung
EMG SOLID® LAB nutzt laserinduzierte Fluoreszenz, dasselbe optische Prinzip, das auch bei EMG SOLID® LIF zum Einsatz kommt. Gepulstes ultraviolettes Licht regt fluoreszierende Bestandteile in der untersuchten Schicht an. Die entstehende Fluoreszenz wird erfasst und ausgewertet, um die Beschichtungsmenge zu bestimmen.
Je nach Anwendung und Kalibrierung können die Ergebnisse als Beschichtungsmasse pro Flächeneinheit in g/m² oder als Schichtdicke in µm angegeben werden. Zu den Anwendungsbereichen zählen Öl- und Schmiermittelschichten sowie geeignete Trockenbeschichtungen. Das Material muss Fluoreszenzeigenschaften aufweisen, die eine zuverlässige Auswertung innerhalb des vorgesehenen Messbereichs ermöglichen.
Die Kalibrierung ist daher ein wesentlicher Bestandteil der Einrichtung der Messaufgabe. Die Fluoreszenzreaktion hängt von der zu messenden Substanz ab und kann auch durch das Substrat beeinflusst werden. Eine für eine bestimmte Material-Schmierstoff-Kombination erstellte Kalibrierung kann nicht automatisch auf eine andere übertragen werden.
Bei Ölfilm-Messungen bilden Referenzproben mit bekannten Auflagengewichten die Grundlage, um das Fluoreszenzsignal auf ein quantitatives Ergebnis zu beziehen. Die gravimetrische Bestimmung mit einer Präzisionswaage dient als Referenzmethode. Zur Erstellung der Kalibrierung sind repräsentative Proben und die entsprechenden Schmierstoffe erforderlich.
Eine optionale Konfiguration ermöglicht es Anwendern, nach entsprechender Schulung eigene Kalibrierungen zu erstellen. Dies ist insbesondere für Labore relevant, die regelmäßig neue Schmierstoffe oder Substratkombinationen untersuchen.
Eine definierte Messgeometrie für die Probenuntersuchung
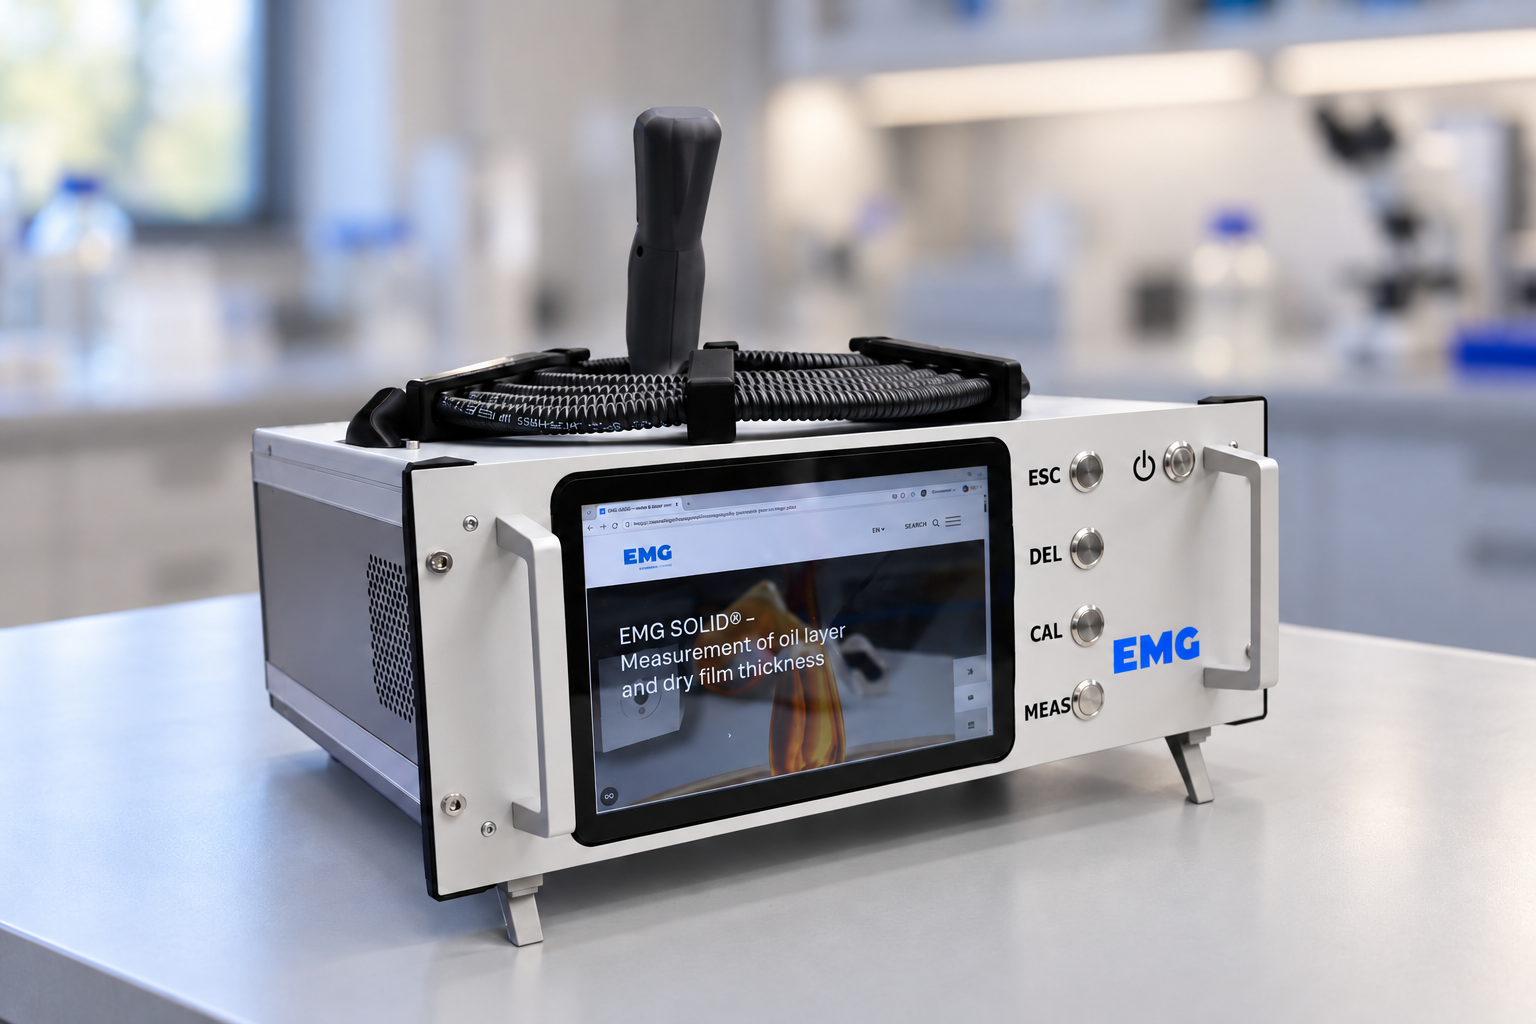
EMG SOLID® LAB wird mit einem handgeführten Messkopf bedient, der über ein 5 m langes Glasfaserkabel mit der Mess- und Analyseeinheit verbunden ist. Der Bediener setzt den Kopf direkt auf die Probe auf und löst die Messung über eine Taste am Griff aus.
Obwohl das Messprinzip optisch ist, steht der Messkopf in physischem Kontakt mit der Probe. Seine mechanische Konstruktion gewährleistet einen Abstand von 40 mm zwischen dem optischen Fenster und der Probenoberfläche. Diese definierte Geometrie sorgt für gleichbleibende Messbedingungen im manuellen Betrieb.
Der Messfleck hat einen Durchmesser von 8 mm. So können Einzelmessungen an ausgewählten Positionen durchgeführt werden, während Messreihen mit Mittelwertbildung dazu dienen, eine Reihe von Messwerten zu charakterisieren. Durch die Messung an mehreren Stellen kann der Bediener lokale Unterschiede in der Beschichtungsverteilung untersuchen.
Für Vergleiche zwischen Proben ist ein einheitliches Vorgehen wichtig. Probenausrichtung, Messpositionen und die Anzahl der Messwerte sollten entsprechend der Untersuchung festgelegt werden. Flache Proben mit unbeschädigten Oberflächen bieten die erforderlichen Voraussetzungen für die Beurteilung der Messleistung.
Die Ergebnisse werden auf dem Touchscreen des Systems angezeigt und können zur weiteren Analyse gespeichert und exportiert werden. Die Erfassung der Probenidentität, der verwendeten Kalibrierung und der Messpositionen zusammen mit den Ergebnissen trägt dazu bei, einen klaren Zusammenhang zwischen den Laborergebnissen und den ursprünglichen Prozessbedingungen aufrechtzuerhalten.
Unterstützung bei Qualitätsuntersuchungen und der Prozessentwicklung
Eine typische Untersuchung könnte mit Proben beginnen, die vor und nach einer Anpassung eines Beschichtungsprozesses entnommen wurden. Messungen an entsprechenden Positionen können zeigen, ob die Anpassung die lokale Beschichtungsmenge oder deren Verteilung verändert hat. Die Ergebnisse liefern Anhaltspunkte für die Bewertung der Veränderung und die Entscheidung, ob weitere Untersuchungen erforderlich sind.
Derselbe Ansatz kann die Entwicklungsarbeit an Schmierstoffen und Oberflächenbehandlungen unterstützen. Verschiedene Anwendungseinstellungen oder Materialkombinationen können unter definierten Laborbedingungen untersucht werden, sofern die entsprechenden Kalibrierungen verfügbar sind.
EMG SOLID® LAB ergänzt zudem Untersuchungen, die durch Inline-Messungen ausgelöst werden. Wenn Produktionsdaten auf einen ungewöhnlichen Beschichtungszustand hindeuten, können ausgewählte Proben genauer untersucht werden. Für aussagekräftige Vergleiche müssen die Entnahmestelle der Probe, der Messbereich, die Kalibrierung und die angegebene Menge berücksichtigt werden.
Das Laborsystem bietet somit eine praktische Möglichkeit, spezifische Fragen zur Beschichtung unabhängig von der Produktionslinie zu untersuchen. Seine Ergebnisse unterstützen die Qualitätsbewertung und die Prozessentwicklung und bewahren gleichzeitig den für eine fundierte Interpretation erforderlichen Kontext.
Besprechen Sie Ihre Labormessaufgabe mit EMG
Eine sinnvolle Labormessung beginnt mit einer klar definierten Fragestellung. Das Beschichtungsmaterial, das Substrat, der erwartete Messbereich und die erforderlichen räumlichen Informationen bestimmen die geeignete Kalibrierung und das Messverfahren.
Die Spezialisten von EMG können Ihnen dabei helfen, zu beurteilen, ob eine Fluoreszenzmessung für Ihre Proben geeignet ist, und die erforderlichen Referenzmessungen zu klären. Wenn Sie Beschichtungsschwankungen untersuchen, Veränderungen der Schmierung bewerten oder ein Labormessverfahren etablieren möchten, wenden Sie sich an EMG, um Ihre Anwendung zu besprechen.
Für weitere Informationen wenden Sie sich bitte an EMG unter solid(at)emg-automation.com.- Broschüre zum Herunterladen: Broschüre zur EMG SOLID®-Produktfamilie
- Weiterführende Lektüre: Einen Überblick über alle vier Systeme – EMG SOLID® IR, LIF, DFT und LAB – sowie deren jeweilige Anwendungsbereiche finden Sie in unserem vorherigen Artikel „EMG SOLID®: Ölfilm- und Beschichtungsmessung von der Produktionslinie bis zum Labor“.